La ilusión de la solidez
Tenemos una confianza profunda e instintiva en los objetos sólidos. Suponemos que una pieza de metal, un componente cerámico o un bloque de polvo prensado es uniformemente fuerte en todas partes.
Esta suposición es a menudo incorrecta.
En muchos procesos de fabricación, el acto mismo de la creación introduce defectos ocultos. Como una falla profunda bajo tierra, estas inconsistencias invisibles en la densidad son los puntos de partida para fallas futuras: grietas, deformaciones y un rendimiento inconsistente. Esto no es un fallo del material, sino un fallo de una fuerza fundamental: la presión.
La tiranía de la fuerza uniaxial
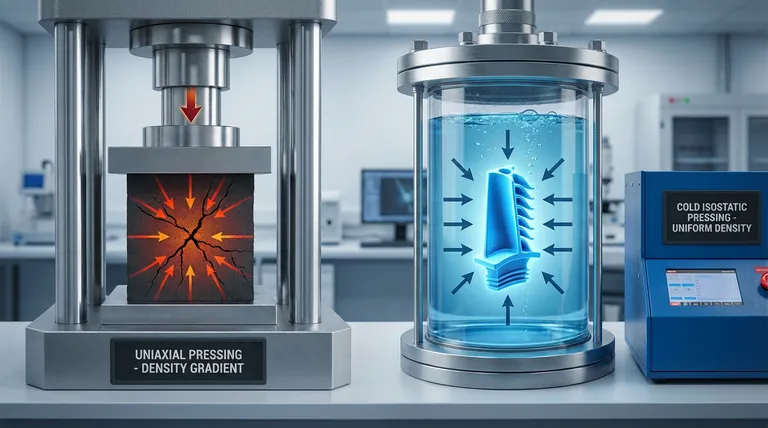
La compactación tradicional de polvos utiliza un método simple e intuitivo: una prensa potente impulsa un punzón en una matriz rígida. Esto se conoce como prensado uniaxial (o biaxial). Es rápido, eficiente y excelente para producir formas simples en grandes volúmenes.
Pero tiene un pecado físico oculto: la fricción.
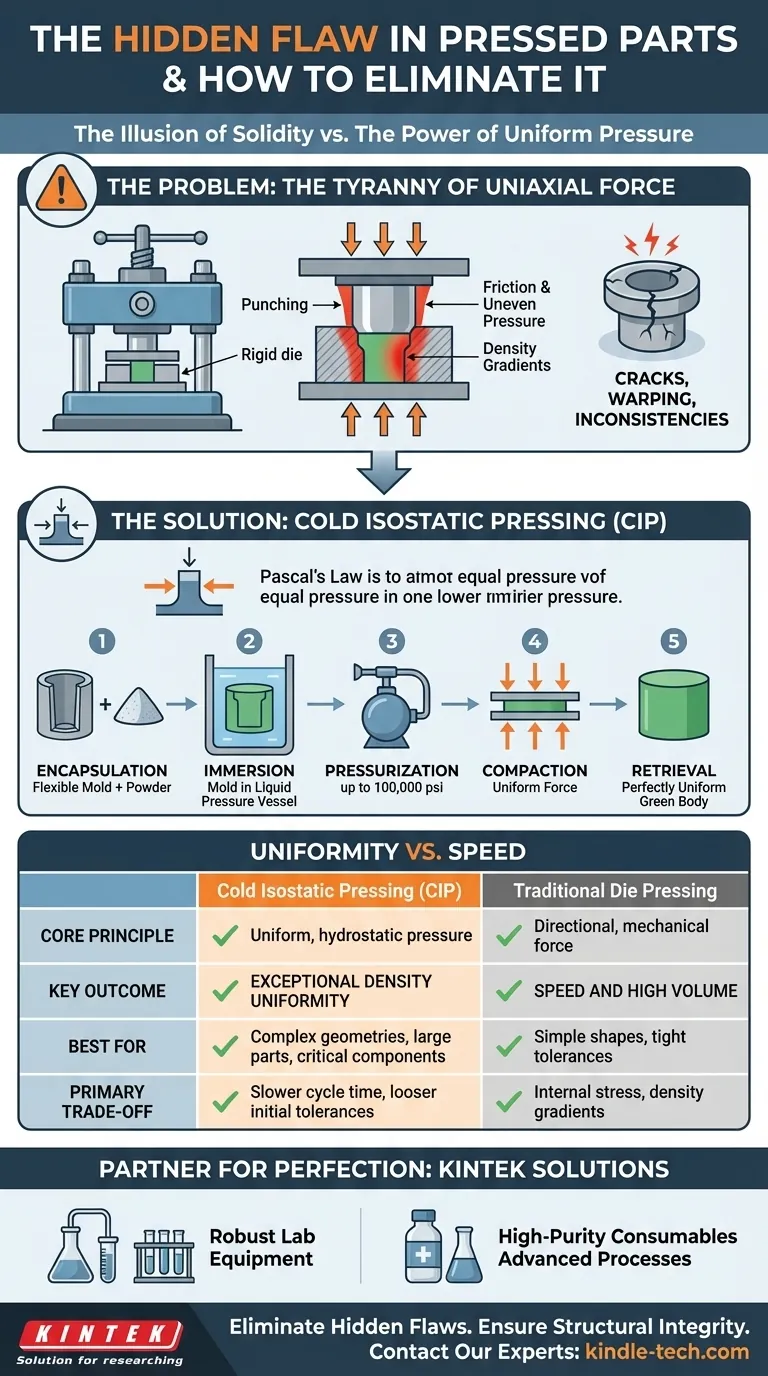
A medida que el polvo se comprime, las partículas rozan contra las paredes rígidas de la matriz. Esta fricción impide que la presión se transmita uniformemente a través del componente. El polvo directamente debajo del punzón se vuelve increíblemente denso, mientras que el material en las esquinas inferiores permanece más suelto.
El resultado es una pieza con significativos gradientes de densidad. Estas no son solo variaciones menores; son puntos de tensión incorporados que pueden hacer que un componente se deforme durante el calentamiento, se encoja de manera desigual o se agriete bajo carga.
Una solución elegante: presión desde todas partes a la vez
¿Qué pasaría si pudiera apretar un componente desde todas las direcciones simultáneamente, con una fuerza perfectamente uniforme? Este es el principio central del Prensado Isostático en Frío (CIP) y representa un enfoque fundamentalmente más elegante para la compactación.
En lugar de fuerza bruta desde una dirección, el CIP aprovecha la Ley de Pascal. Al sumergir un molde flexible en un líquido y presurizar ese líquido, la fuerza se aplica por igual a cada punto de la superficie del objeto. No hay fricción en la pared de la matriz porque las "paredes" son un fluido.
El proceso es una aplicación deliberada y de múltiples etapas de este principio.
El proceso de uniformidad
- Encapsulación: El polvo crudo se sella dentro de un molde de elastómero flexible y estanco. Este molde define la forma de la pieza, pero no resiste la presión que vendrá.
- Inmersión: El molde sellado se coloca en un recipiente a presión, que luego se llena con un medio líquido (como agua o aceite). Este líquido es el gran igualador.
- Presurización: Una bomba externa presuriza el líquido, a veces hasta unas impresionantes 100.000 psi (690 MPa). Esta presión hidrostática envuelve el molde.
- Compactación: La fuerza se transmite a través del molde flexible al polvo, compactando las partículas de manera perfectamente uniforme, creando un "cuerpo verde" denso y sólido.
- Recuperación: Se libera la presión, se drena el líquido y se retira el cuerpo verde perfectamente uniforme.
El componente resultante está libre de los gradientes de densidad internos que plaguen las piezas prensadas uniaxialmente. Su estructura interna es homogénea, predecible y fundamentalmente más fuerte.
La anatomía de una decisión: uniformidad frente a velocidad
Elegir un proceso de fabricación es un ejercicio psicológico tanto como técnico. Le obliga a definir lo que realmente valora: ¿velocidad o perfección? ¿Volumen o integridad?
El CIP no es un reemplazo para todos los demás métodos. Es una elección estratégica para cuando la calidad del material es irrenunciable.
| Característica | Prensado Isostático en Frío (CIP) | Prensado en matriz tradicional |
|---|---|---|
| Principio central | Presión hidrostática uniforme | Fuerza mecánica direccional |
| Resultado clave | Excepcional uniformidad de densidad | Velocidad y alto volumen |
| Ideal para | Geometrías complejas, piezas grandes, componentes críticos | Formas simples, tolerancias ajustadas |
| Compensación principal | Tiempo de ciclo más lento, tolerancias iniciales más amplias | Estrés interno, gradientes de densidad |
Si su objetivo es producir millones de arandelas simples al menor costo, el prensado en matriz es la opción lógica.
Pero si está creando una compleja pala de turbina, un gran aislante cerámico o un implante médico donde los defectos internos podrían ser catastróficos, ya no está optimizando la velocidad. Está optimizando la certeza. Para estas aplicaciones, el CIP es el camino superior.
De la teoría a la práctica: equipándose para la perfección
La búsqueda de materiales impecables no es solo un ejercicio teórico. Requiere equipos precisos y confiables capaces de aprovechar presiones inmensas con un control perfecto. Lograr la densidad uniforme prometida por el CIP es imposible sin una base de herramientas de laboratorio y consumibles de alta calidad.
Aquí es donde lo teórico se encuentra con lo práctico. En KINTEK, nos especializamos en proporcionar el equipo de laboratorio robusto y los consumibles de alta pureza que permiten a los investigadores y fabricantes superar las limitaciones de los métodos tradicionales. Nuestras soluciones están diseñadas para soportar procesos avanzados como el Prensado Isostático en Frío, brindándole las herramientas para construir componentes con la máxima integridad de material posible.
Eliminar los defectos ocultos en sus materiales comienza por adoptar un mejor principio de presión. Para garantizar que sus componentes tengan la densidad uniforme y la integridad estructural que requieren, es hora de explorar el procesamiento avanzado. Contacte a nuestros expertos
Guía Visual
Productos relacionados
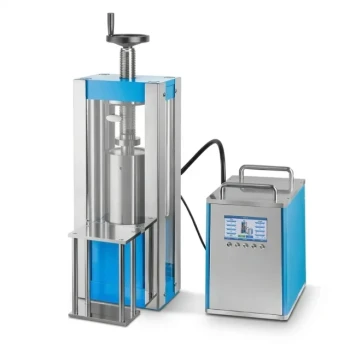
- Máquina de prensa isostática en frío de laboratorio eléctrico dividida para prensado isostático en frío
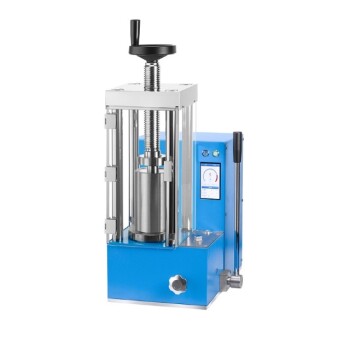
- Máquina de Prensa Isostática en Frío de Laboratorio Eléctrico CIP para Prensado Isostático en Frío
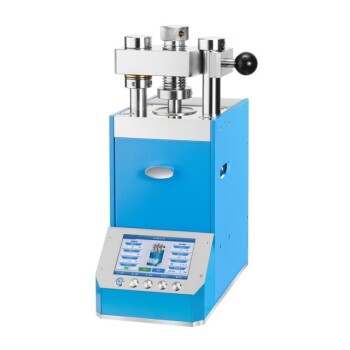
- Prensa Isostática en Frío Automática de Laboratorio CIP Máquina de Prensado Isostático en Frío
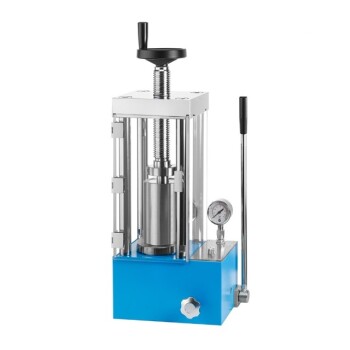
- Máquina manual de prensado isostático en frío CIP Prensadora de pastillas
- Moldes de Prensado Isostático para Laboratorio
Artículos relacionados
- Selección de equipos de prensado isostático para moldeo de alta densidad
- Comprensión del prensado isostático: técnicas en frío y en caliente
- Pasos de operación de prensado isostático dividido
- Prensado isostático en frío Un cambio de juego en la ciencia de los materiales
- Principio y proceso del prensado isostático en frío