El fallo de forzarlo
Cuando pensamos en "prensar" algo, nuestra intuición sugiere un acto simple y lineal: aplicar fuerza desde una dirección. Empujamos un pistón; apretamos algo en un tornillo de banco.
Esto funciona, pero oculta un fallo fundamental.
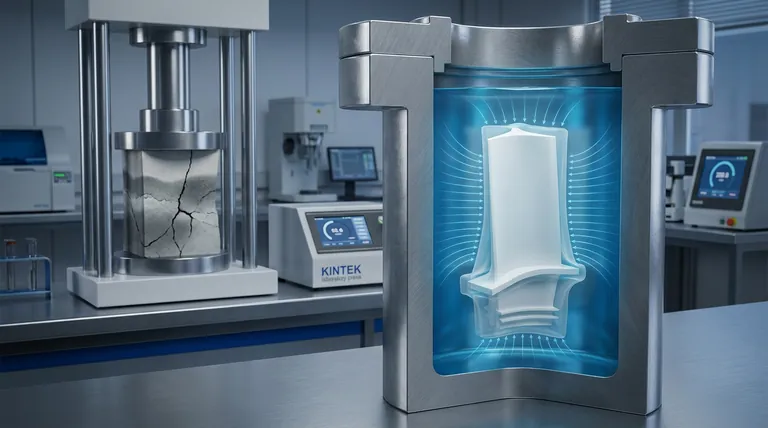
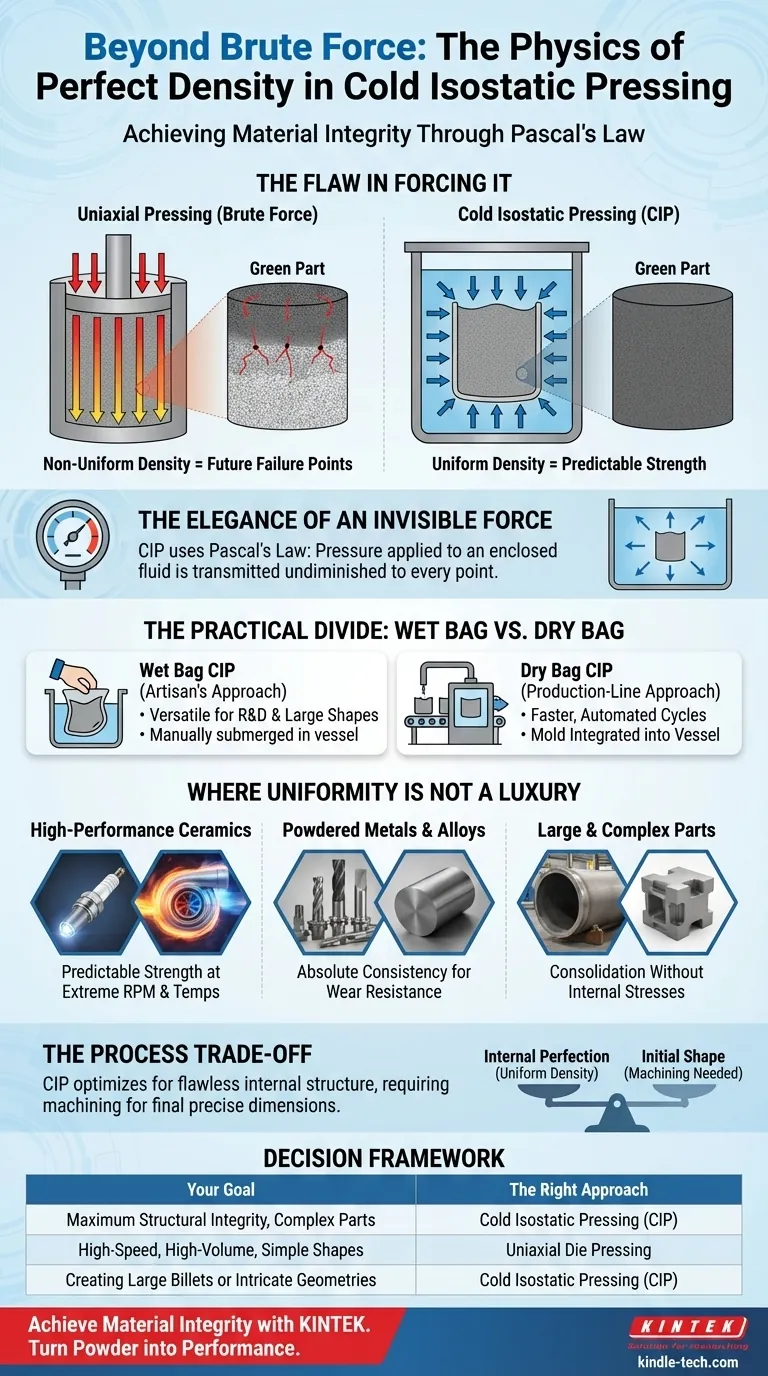
Imagine que intenta compactar un puñado de polvo fino en un bloque sólido y denso utilizando solo un pistón. Las partículas directamente debajo del pistón se aplastan, pero las partículas cerca de las paredes del recipiente experimentan fricción. La presión no se transmite de manera uniforme. El resultado es un bloque denso en la parte superior pero progresivamente más débil y menos consolidado hacia la parte inferior.
Este es el riesgo oculto de la densidad no uniforme: un mapa incorporado de futuros puntos de fallo. Para componentes de alto rendimiento, esto es inaceptable.
La elegancia de una fuerza invisible
El prensado isostático en frío (CIP) ofrece una solución profundamente diferente, casi filosófica. No se basa en la fuerza bruta desde una dirección. Rodea el material con presión uniforme desde todas las direcciones a la vez.
El proceso es una hermosa aplicación de un principio fundamental de la física: la Ley de Pascal. Establece que la presión aplicada a un fluido encerrado se transmite sin disminuir a cada punto dentro del fluido.
En CIP, un molde flexible lleno de polvo se sumerge en un líquido. Cuando el líquido se presuriza, esa presión, ya sean 30 000 o 60 000 psi, se ejerce por igual en cada punto de la superficie del molde. No hay paredes de troquel que creen fricción, ni "sombras" donde la presión sea más débil.
El resultado es una pieza "en verde" con una densidad excepcionalmente uniforme.
Piense en el aislante cerámico blanco de una bujía, una aplicación clásica de CIP. Debe soportar miles de voltios y cambios extremos de temperatura. Una pequeña variación de densidad podría convertirse en una microfisura, y esa fisura podría provocar un fallo eléctrico. CIP garantiza que la cerámica sea uniformemente resistente, desde su núcleo hasta su superficie.
La división práctica: bolsa húmeda vs. bolsa seca
Si bien el principio es universal, su aplicación se divide en dos enfoques principales, creando una compensación clásica entre versatilidad y velocidad.
-
CIP de bolsa húmeda: El molde lleno de polvo se sella y se sumerge manualmente en el recipiente a presión. Este método es increíblemente versátil, ideal para I+D, prototipos y producción de una amplia variedad de formas grandes o complejas. Es el enfoque del artesano.
-
CIP de bolsa seca: El molde flexible está integrado en el propio recipiente a presión. El polvo se carga, se presuriza y se expulsa en un ciclo mucho más rápido y automatizado. Este es el enfoque de línea de producción, diseñado para la velocidad y mayores volúmenes.
Donde la uniformidad no es un lujo
La elección de utilizar CIP está impulsada por aplicaciones donde la integridad del material no es negociable. Es para componentes donde un defecto oculto no es una imperfección cosmética, sino un fallo catastrófico esperando suceder.
Cerámicas de alto rendimiento
Para un rotor de turbocompresor de nitruro de silicio que gira a más de 100 000 RPM, un solo punto de baja densidad es el origen de una fractura. CIP se utiliza para formar estos componentes porque la densidad uniforme equivale a una resistencia predecible bajo un estrés inmenso.
Metales y aleaciones en polvo
La creación de tochos sólidos a partir de polvos de tungsteno o carburo para herramientas de corte requiere una consistencia absoluta. La falta de uniformidad significa que la herramienta se desgastará de manera desigual y fallará prematuramente. CIP produce tochos que se pueden mecanizar en herramientas fiables y duraderas.
Piezas grandes y complejas
Para tubos grandes, bloques o herramientas industriales, el prensado uniaxial a menudo es imposible. CIP es la única forma práctica de consolidar volúmenes masivos de polvo en una única forma densa sin introducir las tensiones internas que la desgarrarían durante el sinterizado final.
La psicología de una compensación de procesos
Elegir un proceso de fabricación es más que solo sus especificaciones técnicas; se trata de para qué se está optimizando y qué riesgos se está dispuesto a aceptar.
CIP optimiza la perfección interna a expensas de la forma inicial.
La principal ventaja de CIP es la eliminación virtual de los gradientes de densidad. Usted elige cargar el esfuerzo inicial para garantizar la integridad del material. Esto evita el costoso y peligroso descubrimiento de defectos que surgen más tarde, durante el sinterizado, el mecanizado o, peor aún, durante la operación.
La compensación es la precisión dimensional. Una pieza en verde de CIP no tiene las dimensiones nítidas y exactas de una hecha en una matriz de troquelado rígido. Es un "blanco" precisamente consolidado. La forma final debe lograrse mediante mecanizado, normalmente después del sinterizado. Esta es una decisión consciente: priorizar una estructura interna impecable sobre una forma externa inicial perfecta.
Un marco de decisión
| Cuando tu objetivo es... | El enfoque correcto es... |
|---|---|
| Máxima integridad estructural en piezas complejas | El prensado isostático en frío (CIP) es la elección clara por su densidad uniforme. |
| Producción de alta velocidad y alto volumen de formas simples | El prensado en troquel uniaxial suele ser más rentable y rápido. |
| Creación de tochos grandes o geometrías intrincadas | El prensado isostático en frío (CIP) proporciona un camino práctico donde otros métodos fallan. |
En última instancia, CIP no es solo otra forma de dar forma al polvo. Es una técnica fundamental para construir materiales de alto rendimiento desde la partícula hasta arriba, asegurando que el componente final sea tan resistente por dentro como aparenta por fuera.
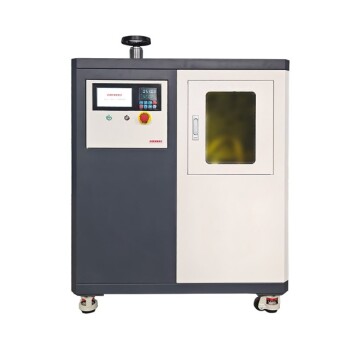
Lograr este nivel de integridad del material comienza con equipos que ofrecen un control y una repetibilidad absolutos. En KINTEK, proporcionamos equipos de laboratorio especializados y consumibles que convierten el polvo en rendimiento. Desde I+D en cerámicas avanzadas hasta producción piloto de componentes metálicos, nuestras soluciones están diseñadas para soportar las exigentes demandas de procesos como el prensado isostático en frío.
Si está abordando desafíos donde la uniformidad del material es la clave del éxito, Contacte a nuestros expertos.
Guía Visual
Productos relacionados
- Máquina de prensa isostática en frío de laboratorio eléctrico dividida para prensado isostático en frío
- Máquina de Prensa Isostática en Frío de Laboratorio Eléctrico CIP para Prensado Isostático en Frío
- Prensa Isostática en Frío Automática de Laboratorio CIP Máquina de Prensado Isostático en Frío
- Máquina manual de prensado isostático en frío CIP Prensadora de pastillas
- Prensa isostática en caliente para investigación de baterías de estado sólido
Artículos relacionados
- Selección de equipos de prensado isostático para moldeo de alta densidad
- Comprensión del prensado isostático: técnicas en frío y en caliente
- Pasos de operación de prensado isostático dividido
- Prensado isostático en frío Un cambio de juego en la ciencia de los materiales
- Principio y proceso del prensado isostático en frío