La Paradoja del Científico de Materiales
Imagine a un investigador que busca forjar una nueva aleación cerámica. El objetivo es un material con una resistencia sin precedentes, una propiedad que depende de mantener sus granos cristalinos internos infinitesimalmente pequeños, a nanoescala.
El desafío es una paradoja fundamental. Para fusionar el polvo cerámico en un bloque sólido, se necesita un calor inmenso. Sin embargo, ese mismo calor es el enemigo de los granos finos. Dado suficiente tiempo a altas temperaturas, los granos pequeños son canibalizados por otros más grandes, y las propiedades únicas del material se pierden para siempre.
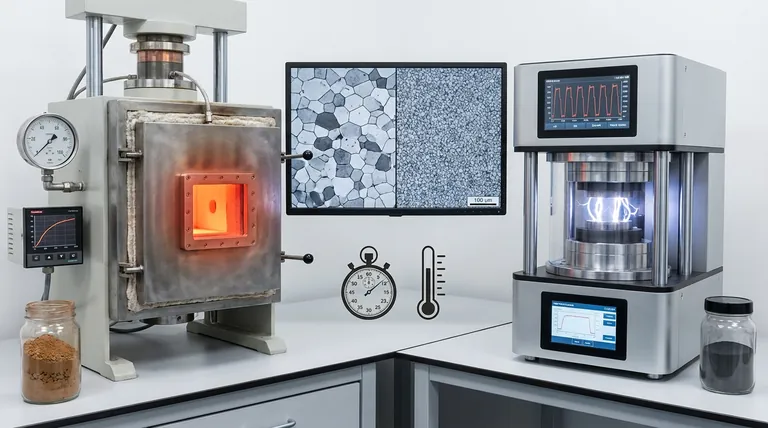
Esta es la tiranía del tiempo y la temperatura en la ciencia de materiales. La solución no reside solo en aplicar calor y presión, sino en *cómo* se aplican. Esta es la diferencia central entre dos técnicas poderosas: el Prensado en Caliente (HP) convencional y la Sinterización por Plasma de Chispa (SPS).
El Alma de la Máquina: Dos Filosofías de Calor
A primera vista, HP y SPS parecen similares. Ambos utilizan una matriz, presión y calor para consolidar polvos. Pero operan sobre filosofías fundamentalmente diferentes de entrega de calor, una diferencia que dicta todo lo que sigue.
El Prensado en Caliente Convencional: Un Asedio Paciente
Un horno de prensado en caliente funciona como un horno sofisticado. Todo el conjunto de la matriz, que contiene el polvo, se coloca dentro de un horno.
Los elementos calefactores que rodean el conjunto elevan lentamente la temperatura de la cámara. El calor se introduce metódicamente desde el exterior, a través de las paredes del horno, hacia la matriz y, finalmente, hacia el polvo.
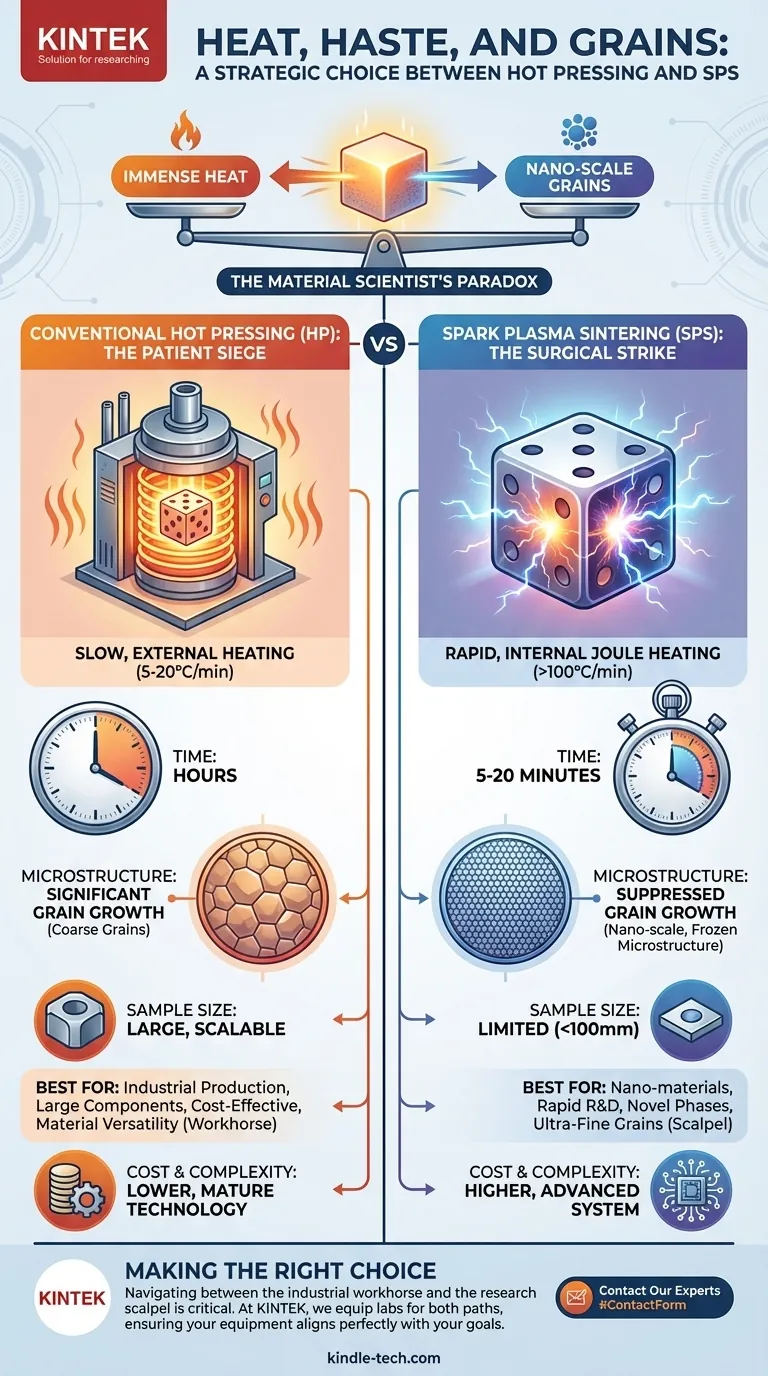
Este proceso es un asedio lento y constante. Es confiable, estable y altamente escalable. Pero su característica definitoria es su paciencia, con velocidades de calentamiento de solo 5-20 °C por minuto.
Sinterización por Plasma de Chispa: Un Golpe Quirúrgico
La Sinterización por Plasma de Chispa (SPS), también conocida como Tecnología de Sinterización Asistida por Campo (FAST), es completamente diferente. No calienta la muestra desde el exterior. Convierte la herramienta, y a menudo la propia muestra, en el calentador.
Se pasa una corriente continua pulsada masiva directamente a través de la matriz conductora de grafito. Esto genera un calentamiento Joule intenso e inmediato desde el interior. La energía se entrega precisamente donde más se necesita: en los puntos de contacto entre las partículas de polvo.
El resultado es un golpe quirúrgico de energía térmica, con velocidades de calentamiento que pueden superar los cientos de grados Celsius por minuto. Esto no es un asedio lento; es una incursión relámpago.
Las Consecuencias de la Velocidad
Esta diferencia de enfoque —un asedio paciente contra un golpe quirúrgico— tiene profundas consecuencias para el material.
Tiempo: La Moneda Definitiva
Un ciclo típico de prensado en caliente puede llevar varias horas de principio a fin.
Un ciclo de SPS se completa en 5 a 20 minutos.
Esto no es solo una mejora de la eficiencia. Es un cambio de paradigma. Para los investigadores, significa la capacidad de realizar múltiples experimentos en un solo día, acelerando drásticamente el ritmo de descubrimiento.
Temperatura: Precisión Sobre Potencia
Debido a que SPS entrega calor internamente y de manera eficiente, a menudo logra una densificación completa a una temperatura general más baja que un horno de prensado en caliente. La energía no se desperdicia calentando una gran cámara de horno; se enfoca en la acción de sinterización en sí.
Microestructura: Ganando la Carrera Contra el Crecimiento de Granos
Esta es la ventaja más crítica de la velocidad. El largo remojo a alta temperatura durante el prensado en caliente conduce a un crecimiento de grano inevitable y significativo.
La velocidad extrema del ciclo SPS da a los granos casi ningún tiempo para crecer. Al minimizar la exposición del material a altas temperaturas, SPS "congela" efectivamente la microestructura fina a nanoescala en su lugar. Permite a los científicos superar la tendencia termodinámica al crecimiento de granos, creando materiales que simplemente no son posibles con métodos más lentos.
Una Cuestión de Estrategia, No de Superioridad
SPS no es un reemplazo universal para el prensado en caliente. La elección entre ellos es estratégica y revela su objetivo principal. Es un clásico compromiso entre una herramienta probada y versátil y una herramienta especializada de alto rendimiento.
| Parámetro | Prensado en Caliente (HP) | Sinterización por Plasma de Chispa (SPS) |
|---|---|---|
| Método de Calentamiento | Calentamiento lento y externo del horno | Calentamiento Joule rápido e interno mediante corriente continua pulsada |
| Tiempo de Sinterización | Varias horas | 5 a 20 minutos |
| Crecimiento de Granos | Significativo | Suprimido, preservando nanoestructuras |
| Tamaño de Muestra | Altamente escalable, ideal para componentes grandes | Limitado a geometrías más pequeñas y simples (<100 mm) |
| Costo y Complejidad | Menor costo, tecnología madura y robusta | Mayor costo, sistema más complejo |
| Mejor Para | Piezas grandes, producción rentable, versatilidad de materiales | Nanomateriales, granos ultrafinos, I+D rápida, fases novedosas |
Cuándo Elegir la Herramienta Versátil (HP)
Si su objetivo es producir componentes grandes y confiables o trabajar con una amplia variedad de materiales (incluidos los aislantes) en un proceso rentable y establecido, el prensado en caliente es la opción pragmática y poderosa. Es la columna vertebral de la metalurgia de polvos industrial.
Cuándo Elegir el Bisturí (SPS)
Si su objetivo es el descubrimiento —preservar características a nanoescala, crear materiales novedosos con granos ultrafinos o explorar fases de no equilibrio—, SPS es el instrumento superior. Prioriza la fidelidad microestructural y la velocidad por encima de todo.
Tomando la Decisión Correcta
En última instancia, la decisión entre estas tecnologías es una decisión sobre sus prioridades. ¿Está optimizando para la escala y el costo, o para la perfección microestructural y la velocidad?
Navegar esta elección entre la herramienta industrial y el bisturí de investigación es fundamental. En KINTEK, nos especializamos en equipar laboratorios para ambos caminos, asegurando que su equipo se alinee perfectamente con sus objetivos. Para obtener orientación experta sobre la selección de la tecnología de sinterización adecuada para su aplicación específica, Contacte a Nuestros Expertos.
Guía Visual
Productos relacionados
- Prensa isostática en caliente para investigación de baterías de estado sólido
- Prensa Hidráulica Calefactora Automática de Alta Temperatura con Placas Calefactoras para Laboratorio
- Prensa Hidráulica Calefactada con Placas Calefactadas, Prensa en Caliente Manual Dividida de Laboratorio
- Prensa Hidráulica Manual Calentada con Placas Calentadas para Prensa en Caliente de Laboratorio
- Máquina de prensa hidráulica con calentamiento y placas calientes para prensa en caliente de laboratorio con caja de vacío
Artículos relacionados
- WIP – Equipo de prensa isostática en caliente: diseño, características y beneficios
- Más allá de la hoja de especificaciones: Dominando la dinámica térmica del prensado isostático en caliente
- Prensado isostático en caliente Una descripción general del proceso y el equipo
- Una guía para elegir la temperatura adecuada para la prensa isostática en caliente
- Comprensión de la prensa isostática cálida: temperaturas de funcionamiento y su impacto en la calidad y eficiencia del moldeo