El Dilema del Científico de Materiales
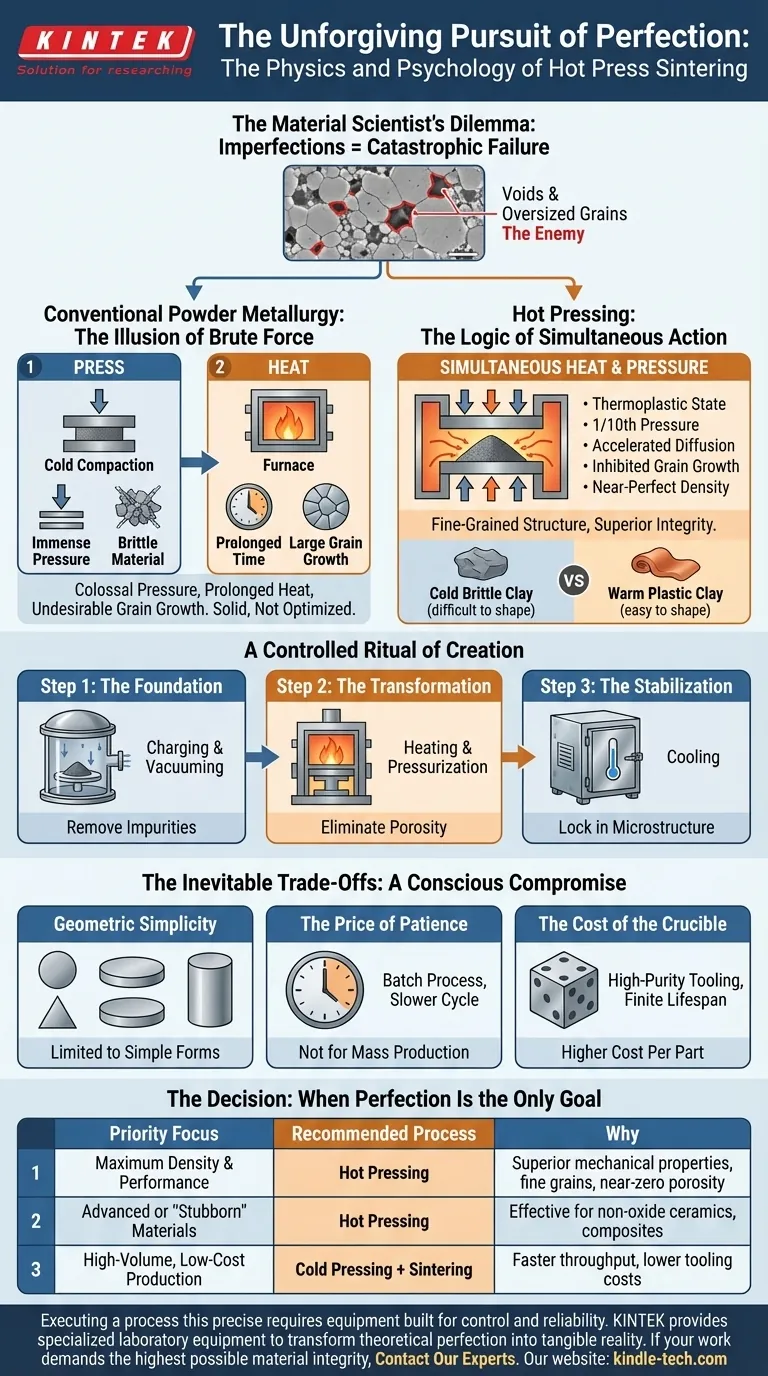
Imagine crear un componente para la turbina de un motor a reacción o una pieza de blindaje balístico. Su enemigo no es solo el estrés o el calor; es el mundo invisible de las imperfecciones. Un solo vacío microscópico o un grano cristalino sobredimensionado puede convertirse en el epicentro de un fallo catastrófico.
Este es el dilema central del científico de materiales: la búsqueda de la perfección teórica frente a las limitaciones prácticas de la fabricación. La mayoría de los procesos implican compromiso. El prensado en caliente, sin embargo, es menos un compromiso y más una declaración de prioridades. Es una elección deliberada para sacrificar la conveniencia por una integridad material incomparable.
La Ilusión de la Fuerza Bruta
La metalurgia de polvos convencional a menudo sigue una lógica de dos pasos: prensar, luego calentar. Primero, una presión inmensa compacta un polvo a temperatura ambiente. Luego, un horno lo hornea durante horas, esperando que las partículas se fusionen.
Este enfoque es intuitivo, pero es un ataque de fuerza bruta. Requiere una presión colosal para superar la rigidez en frío del material y un calor prolongado e intenso para que los átomos se unan. Esto a menudo resulta en un crecimiento de grano indeseable, que puede comprometer la resistencia del componente final. Se logra un sólido, pero no una estructura fundamentalmente optimizada.
La Lógica de la Acción Simultánea
El prensado en caliente reescribe las reglas. Al aplicar alta temperatura y presión simultáneamente, crea un entorno donde el material se vuelve cooperativo.
Piense en la diferencia entre dar forma a arcilla fría y quebradiza y arcilla tibia y plástica. El calor en el prensado en caliente lleva el polvo a un estado termoplástico, haciéndolo suave y maleable. Como resultado, a menudo solo se requiere una décima parte de la presión necesaria para el prensado en frío.
Esta sinergia no solo facilita el proceso; lo activa fundamentalmente.
- Difusión Acelerada: La combinación de calor y presión acelera drásticamente la transferencia de masa, permitiendo que los átomos se unan a través de los límites de las partículas con una eficiencia increíble.
- Crecimiento de Grano Inhibido: El proceso es tan rápido y ocurre a temperaturas más bajas, lo que evita la formación de granos grandes y debilitadores.
- Densidad Casi Perfecta: La presión expulsa físicamente los vacíos, mientras que el calor suelda las partículas, lo que resulta en una estructura de grano fino con una densidad casi teórica.
Un Ritual Controlado de Creación
El proceso de prensado en caliente es metódico, preciso y, a menudo, se realiza en vacío. Cada paso es una acción deliberada para controlar el estado final del material.
Paso 1: La Base (Carga y Vacuado)
Primero, el polvo crudo se carga en una matriz robusta. Luego se evacua toda la cámara. Crear un vacío es fundamental: elimina los gases atrapados y las impurezas atmosféricas que podrían causar defectos o reacciones químicas no deseadas a altas temperaturas. Se trata de crear un lienzo puro y controlado.
Paso 2: La Transformación (Calentamiento y Presurización)
El horno calienta el polvo hasta justo debajo de su punto de fusión. Una vez a temperatura, se aplica presión uniaxial. Esta fuerza dirigida es el corazón del proceso, que comprime las partículas ahora maleables y elimina la porosidad con una eficacia notable.
Paso 3: La Estabilización (Enfriamiento)
Finalmente, el componente recién formado se enfría de manera controlada para evitar el choque térmico y fijar su microestructura superior, libre de tensiones internas.
Las Compensaciones Inevitables: Un Compromiso Consciente
Esta búsqueda de la perfección conlleva restricciones no negociables. Elegir el prensado en caliente es un reconocimiento de estas compensaciones.
Simplicidad Geométrica
La presión uniaxial que crea una densidad tan increíble también limita la salida a formas relativamente simples como discos, bloques y cilindros. Usted elige sustancia sobre forma compleja.
El Precio de la Paciencia
El prensado en caliente es un proceso por lotes. El ciclo de carga, calentamiento, prensado y enfriamiento es inherentemente más lento que los métodos continuos. No está diseñado para la producción en masa, sino para aplicaciones donde la calidad de cada pieza individual es primordial.
El Costo del Crisol
Las matrices y los émbolos deben soportar condiciones extremas. Hechas de materiales como grafito de alta pureza o cerámicas avanzadas, estas herramientas son costosas de producir y tienen una vida útil finita, lo que aumenta el costo por pieza.
La Decisión: Cuando la Perfección es el Único Objetivo
Entonces, ¿cuándo elige este camino exigente? El marco de decisión es claro y se reduce a su objetivo principal.
| Enfoque de Prioridad | Proceso Recomendado | Por qué |
|---|---|---|
| Máxima Densidad y Rendimiento | Prensado en Caliente | Logra propiedades mecánicas superiores, estructura de grano fino y porosidad casi nula. |
| Materiales Avanzados o "Rebeldes" | Prensado en Caliente | Excepcionalmente efectivo para cerámicas no óxidas, compuestos y materiales resistentes al sinterizado convencional. |
| Producción de Alto Volumen y Bajo Costo | Prensado en Frío + Sinterizado en Horno | Un mayor rendimiento y menores costos de herramientas lo hacen más económico para aplicaciones menos exigentes. |
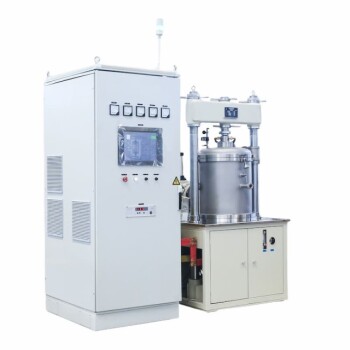
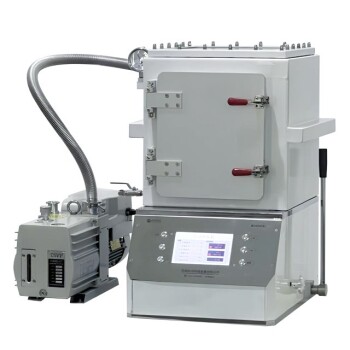
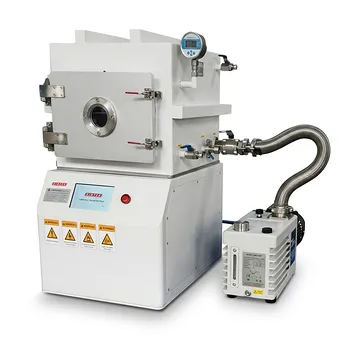
Ejecutar un proceso tan preciso requiere equipos construidos con la misma filosofía de control y confiabilidad. Para laboratorios y equipos de investigación dedicados a superar los límites de la ciencia de materiales, un sistema de prensado en caliente confiable no es un lujo, es fundamental. KINTEK proporciona el equipo de laboratorio especializado diseñado para estos escenarios exactos, permitiendo a los científicos transformar la perfección teórica del material en una realidad tangible.
Si su trabajo exige la máxima integridad de material posible, Contacte a Nuestros Expertos
Guía Visual
Productos relacionados
- Horno de Prensado en Caliente por Inducción al Vacío 600T para Tratamiento Térmico y Sinterización
- Horno de Sinterización por Vacío y Presión para Aplicaciones de Alta Temperatura
- Horno de Sinterización y Tratamiento Térmico al Vacío con Presión de Aire de 9MPa
- Horno de Prensado en Caliente al Vacío Máquina de Prensado al Vacío Horno Tubular
- Horno de Prensado en Caliente al Vacío Máquina de Prensado al Vacío Calentado
Artículos relacionados
- Guía completa para la aplicación de hornos de prensado en caliente al vacío
- La Paradoja de la Pureza: Eligiendo el Corazón de su Horno de Prensa en Caliente al Vacío
- Horno de vacío para prensado en caliente: una guía completa
- Forjando la perfección en un vacío: La física de los materiales ultradensos
- Horno de sinterización de vacío con prensa caliente Estructura y clasificación